
Дата на публикуване: 2 октомври 2026 г.
Автор: Ху Янвей, технически експерт на Cymber Metal
Медна тръба може да достигне номиналния си външен диаметър и въпреки това да се счупи на огъващата машина. Причината може да е тънка стена от едната страна, дефект на вътрешната повърхност или остатък, който никой не е посочил в поръчката за покупка.
Ето защо купувачите не трябва да съдятпроцес на екструдиране на безшевни медни тръбичрез полирана външна повърхност или отчитане на дебелината на единичната стена. Екструдирането определя първоначалната куха тръба, но изтеглянето, отгряването, почистването, изправянето и обработката влияят върху това, което в крайна сметка достига до клиента. Изследванията върху формоването на медни тръби потвърждават, че подравняването на инструмента и последващите условия на изтегляне могат да променят ексцентричността на дебелината на стената.
За екипите по снабдяване практическият въпрос не е просто „Това безпроблемно ли е?“. Той е:Ще отговаря ли доставената тръба на минималните изисквания за стена, размери, вътрешна чистота и повърхност във всяка договорена точка на инспекция?
Бърз отговор: Какво контролира качеството на медните тръби?
Равномерността на дебелината на стената започва със заготовката и подравняването на пробойника или дорника, матрицата и контейнера. Последващото изтегляне може да подобри или влоши разпределението на дебелината, в зависимост от инструменталната екипировка и контрола на процеса. Качеството на повърхността зависи от състоянието на заготовката, температурата на гореща обработка, износването на инструмента, смазването при изтегляне, отгряването, почистването и обработката. Купувачите трябва да посочат границите на приемане на крайния продукт, вместо да приемат, че само стъпката на екструдиране ги гарантира.
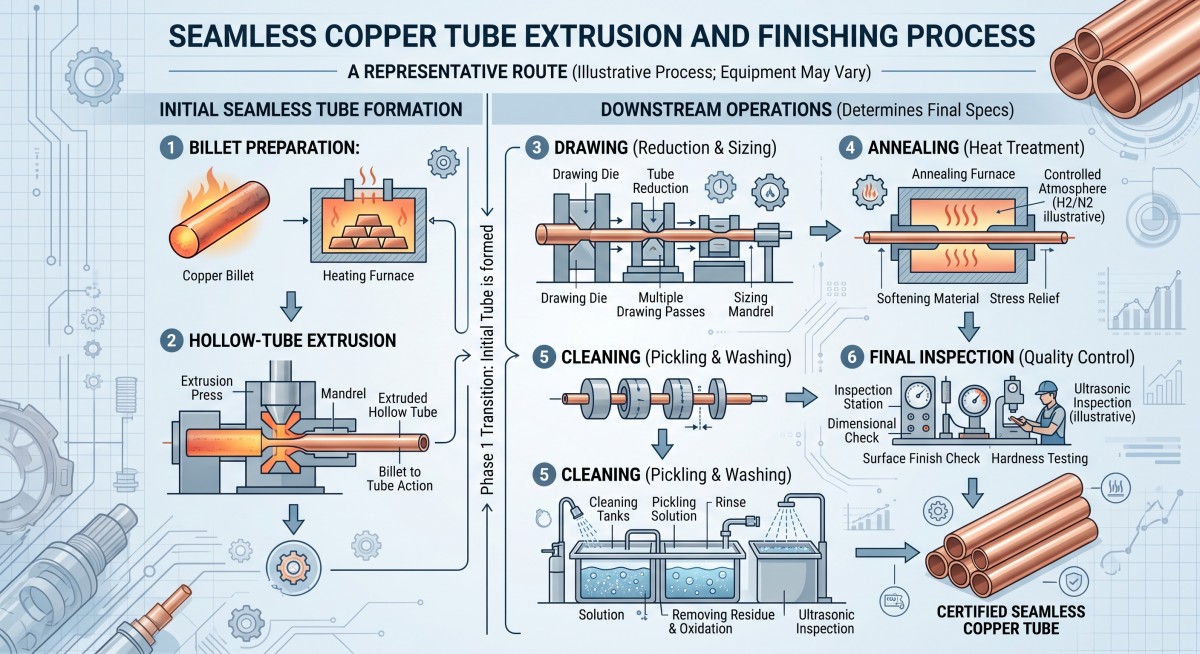
Как работи процесът на екструдиране на безшевни медни тръби?
Типичният процес започва с медна заготовка. Производителят оформя куха предварителна тръба чрез подходящ процес на пробиване и екструдиране, след което използва допълнителни операции по редуциране и довършителни работи, за да достигне поръчания размер и състояние. Точната последователност варира в зависимост от диаметъра на тръбата, стената, сплавта, дължината и оборудването на производителя.
| Етап | Какво установява | Какво трябва да следи купувачът |
|---|---|---|
| Подготовка на заготовката | Идентичност на сплавта и състояние на изходния материал | Сорт, проследимост и видими дефекти на заготовката |
| Пиърсинг и екструзия | Първоначална куха форма и геометрия на майчината тръба | Подравняване на дорника, неравномерен поток и ранна ексцентричност на стената |
| Рисуване или друго намаляване на размера | Краен или почти краен външен диаметър и стена | Състояние на матрицата/запушалката, график за редукция и смазване |
| Отгряване, ако е необходимо | Специфицирано темпериране и поведение при формоване | Повърхностно окисление, чистота и постоянно състояние |
| Изправяне, рязане и почистване | Дължина на документа и окончателно представяне | Вдлъбнатини, драскотини, грапавини, остатъци и защита от краища на тръбите |
| Окончателна проверка | Доказателства срещу спецификацията на покупката | Места за вземане на проби, минимална стена, външен диаметър, повърхност и записи |
Не приемайте, че всяка безшевна медна тръба е произведена по един и същ начин. Попитайте доставчика кои стъпки са довели допредлагана готова тръба, особено когато приложението зависи от огъване, разширение, устойчивост на налягане или чист вътрешен проход.
Cymber Metal'sгама от продукти от чиста медвключва примери за прави и навити тръби. Тези формуляри са полезни отправни точки за запитване за продукт, но крайният производствен маршрут и обхватът на проверката все още изискват потвърждение за конкретната поръчка.
Какво причинява неравномерна дебелина на стената на медната тръба?
Подравняване на дорника и поток на материала
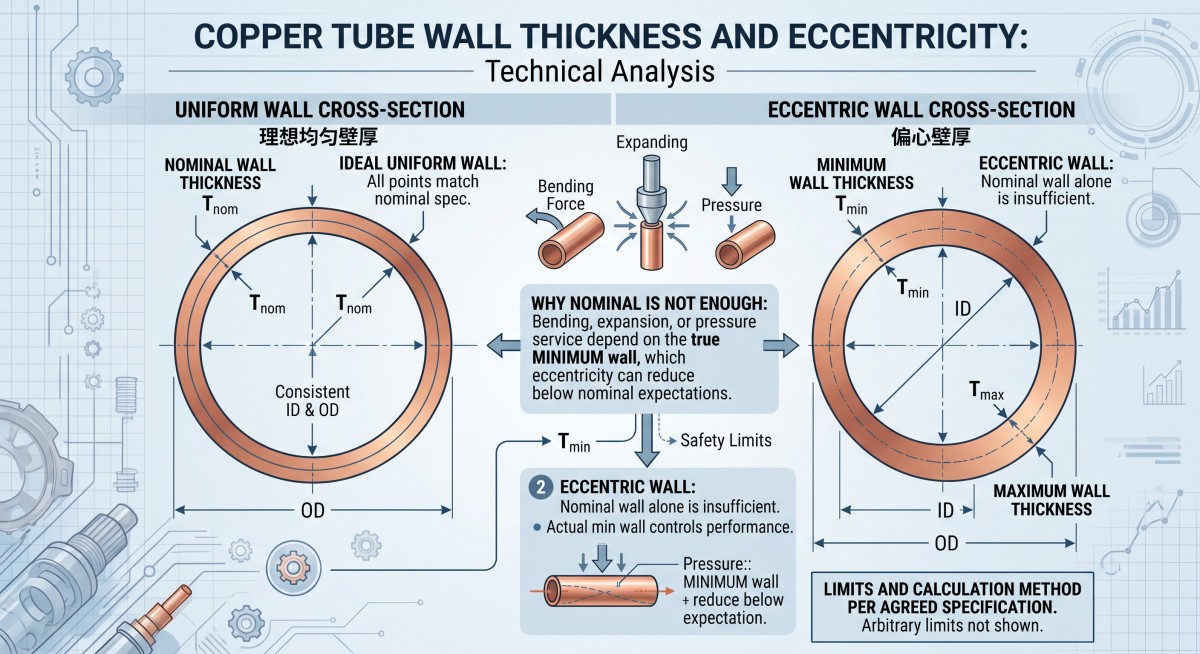
В екструдирана основна тръба, дорникът определя вътрешния проход, докато заобикалящата го инструментална екипировка контролира външния поток. Ако тези елементи не са правилно подравнени, едната страна може да излезе по-дебела от другата. Неравномерното нагряване на заготовката, променящото се триене, износването на инструмента и движението под товар могат да добавят вариации по дължината на тръбата. Проучване на екструдирането на медни тръби установи, че несъответствието на пробойника или дорника влияе върху ексцентричността, като ъгловото несъответствие е особено важно при моделираните условия.
Това не е просто козметичен проблем. Туба с приемливосредностената може все още да има неприемливоминимална стенав една точка по обиколката си.
Рисуването не коригира автоматично неравномерна основна тръба
Щипцата за изтегляне и всяка вътрешна тапа или дорник влияят върху начина, по който се редуцира предварителната тръба. Тяхната геометрия, позиция и състояние са от значение. Изследвания върху изтеглени медни тръби показват, че настройката за изтегляне може или да намали, или да увеличи ексцентричността; това не е гарантирана корекция за лошо направена тръба.
Когато преглеждате оферта, попитайте дали изискването за дебелина на стената се отнася само за номиналния размер или и заминимално измерена стенаи периферно отклонение в готовия продукт.
Посочете метода на измерване в RFQ (заявката за оферта)
„Дебелина на стената: 1,0 мм“ оставя няколко въпроса без отговор. 1,0 мм номинална стойност ли е, минимална или целева стойност с допустимо отклонение? Къде доставчикът ще я измери? Колко позиции по обиколката и по дължината на всяка тръба ще бъдат проверени?
Изчисляването на ексцентричността може да бъде полезно за сравняване на проби, но различните договори и стандарти могат да я дефинират по различен начин. Ако използвате изчисление като(максимална стена − минимална стена) ÷ (максимална стена + минимална стена) × 100%, наречете госъгласувана метрика на RFQи посочете позициите за вземане на проби и границата на приемане. Не въвеждайте процент в спор след пристигане на пратката.
Какво влияе на външната и вътрешната повърхност?
Яркият отпечатък върху органите на зрението не е доказателство за чиста самоличност.
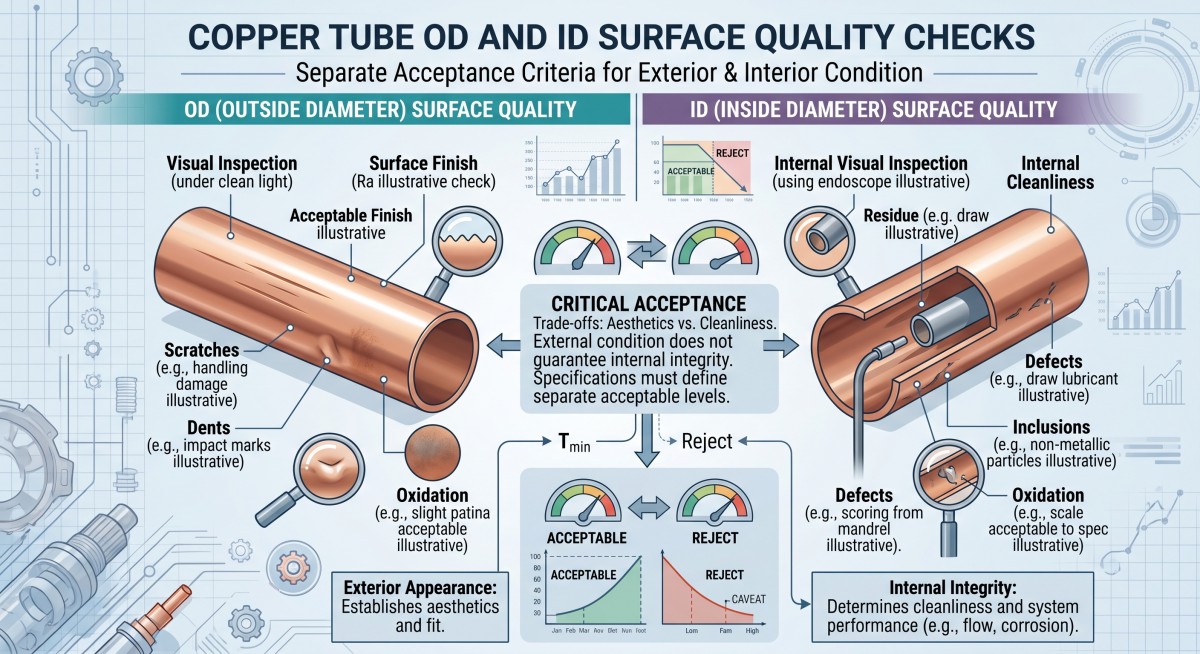
Външната повърхност може да показва следи от щанци или чертежи, драскотини, вдлъбнатини, окисление, припокривания или пукнатини. Вътрешната повърхност може да съдържа следи от формоване, вградени частици или остатъчен лубрикант. Някои дефекти възникват по време на подготовката на заготовките или горещото формоване; други се въвеждат по време на изтеглянето, рязането, почистването или транспортирането. Техническата литература за производството на безшевни медни тръби определя инструменталната екипировка, смазването и обработката като отделни източници на вариации в крайната повърхност.
Отделете три изисквания в спецификацията на покупката:
- Външен вид:Кои маркировки за външна и идентификационна диаметър са неприемливи? Определете значимите повърхности и, където е полезно, използвайте одобрени референтни снимки.
- Почтеност:Забранени ли са пукнатини, припокривания, отвори или други прекъсвания? Посочете необходимия метод за проверка и правилото за приемане.
- Чистота:Контролират ли се остатъчното масло, частиците, котленият камък или влагата? Посочете приложимия метод и ограничението за крайната употреба.
Хладилна верига, инсталация за медицински газ и декоративна тръба нямат едни и същи приоритети за приемане. Ако купувачът използва едно неясно изискване, като например „чиста, гладка повърхност“, и за трите, първото сериозно несъгласие ще възникне при входящата проверка.
Съобразете класа мед и продуктовия стандарт с приложението
C11000, C10200 и C12200 не трябва да се третират като взаимозаменяеми етикети за покупка. Проверете действителния клас, темпер, приложимия продуктов стандарт и необходимите резултати от тестовете, преди да одобрите заместител. Cymber Metal също има отделно ръководство заC12200 срещу безкислородна медна тръбаза купувачи, сравняващи маршрути на материали.
Стандартът трябва да следвазаявление и формуляр за продукт, не само фактът, че тръбата е безшевна. ASTM B75/B75M се отнася до безшевни медни тръби; други спецификации могат да се отнасят за водоснабдителни или климатични и хладилни тръби. Поискайте пълното наименование и издание на стандарта, както и всички допълнителни изисквания за чистота, инспекция или опаковане. Стандарт, споменат небрежно в списък с продукти, сам по себе си не доказва, че дадена пратка му отговаря.
За избор на формуляр, сравнете на сайтаправа медна тръбаимедна тръба с намоткапримери. Изберете според нуждите на сглобката от огъване, монтаж, дължина, състояние и чистота, след което потвърдете текущата спецификация в RFQ.
Какво трябва да проверят купувачите, преди да пуснат групова поръчка?
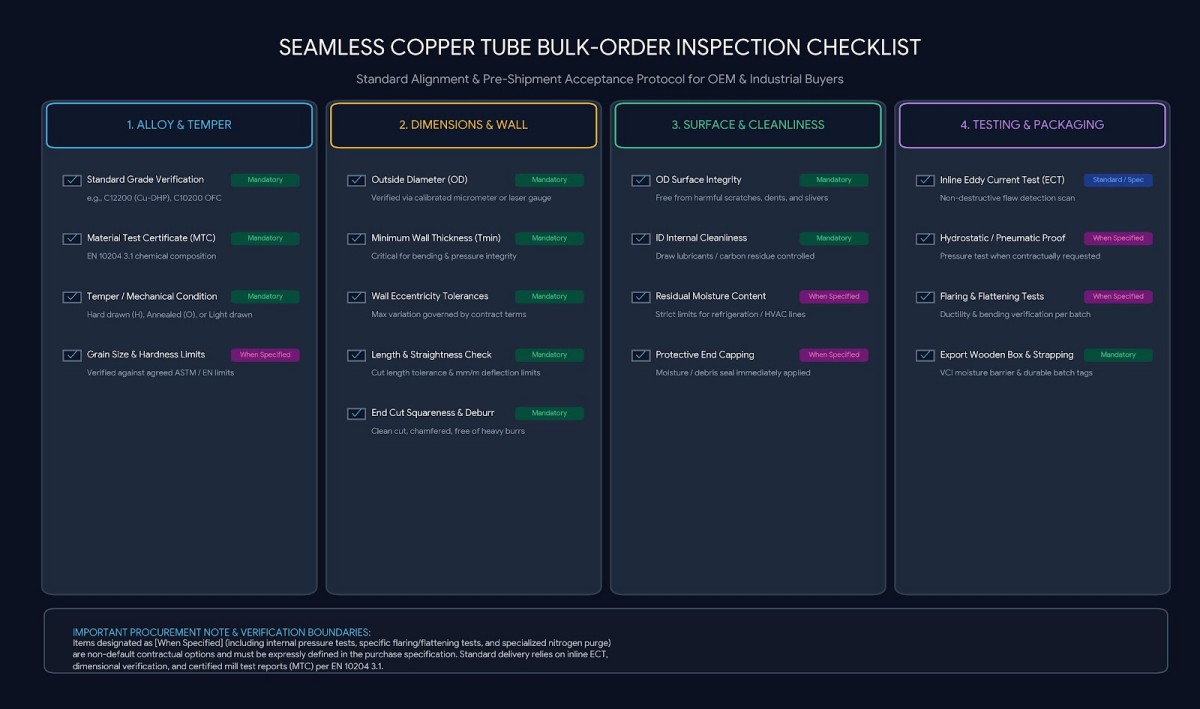
MTC установява специфична информация за материала за идентифицираната партида. Тя не замества проверката на размерите и повърхността на готовите тръби.
| Елемент за инспекция | Уточнете преди производството | Защо е важно |
|---|---|---|
| Материал | Идентификация на степен, стандарт, издание, темпер и партида | Предотвратява заместването на непроверени материали |
| Размери | Външен диаметър, дефиниция на стената, дължина, овалност и праволинейност | Контролира поведението при сглобяване, огъване и монтаж |
| Еднородност на стената | Минимална стена, позиции за вземане на проби и всяко правило за ексцентричност | Открива тънка страна, скрита от номинална стойност |
| Външен и вътрешен диаметър на повърхността | Категории дефекти и значителни области | Разграничава козметичните белези от функционалните дефекти |
| Вътрешна чистота | Метод на изпитване и граница, където е необходимо | Защитава специфични за приложението флуидни или газови системи |
| Специални тестове | Изпитване с вихрови токове, течове или налягане, ако е приложимо | Свързва инспекцията с действителния сервизен риск |
| Документи | MTC, отчет за размерите и съгласувани протоколи от инспекцията | Позволява проверка от партида до доставка |
| Опаковка | Крайни капачки, разделяне, етикети и защита при работа | Предпазва от повреда на приетите тръби по време на транспортиране |
Методите трябва да отговарят на размера и изискванията. Готовата стена може да се провери чрез договорена комбинация от подходящи инструменти за измерване на размери, калибрирано ултразвуково измерване, където е приложимо, или измервания на сечение. Повърхностният преглед може да изисква визуален достъп както до външния, така и до вътрешния диаметър; неразрушителни тестове и тестове за течове трябва да бъдат посочени, когато управляващият стандарт или приложение ги изисква. Съгласувайте се относнокой тества, колко парчета, на кои места и какво се случва, когато някое се провали.
Cymber Metal'sстраница за осигуряване на качествотоописва опциите за инспекция и документиране като зависещи от материала, формата, стандарта и изискванията на поръчката. Изискайте записите, от които вашата поръчка действително се нуждае; не приемайте, че всеки незадължителен тест е включен автоматично.
Сравнете цената на приета тръба, не само цената на килограм
Да предположим, че доставчик А предлага по-ниска цена за килограм, но не определя минимална чистота на стените или вътрешния слой. Доставчик Б предлага повече, но се съгласява с преработката на чертежите, плана за вземане на проби, протоколите от инспекциите и защитената опаковка.
Коя оферта е по-евтина, след като огънатите тръби бъдат отхвърлени, сглобките бъдат преработени и резервните части бъдат транспортирани по въздух?
Полезното сравнение еобща цена на разтоварване за приета тръбацена на материалите и обработката, инспекция, опаковка, превоз на товари, мита, където е приложимо, очакван брак и преработка, плюс разходите за забавен монтаж. Това е рамка за вземане на решения, а не твърдение, че по-високата оферта винаги печели. Помолете всеки доставчик да определи цената насъщияттехнически и документален обхват.
Контролен списък за RFQ за безшевни медни тръби
Изпратете тези данни заедно, вместо да поискате оферта за „безшевна медна тръба, добро качество“:
- Приложение и всякакви изисквания за налягане, огъване, разширение, флуид или чистота.
- Точно обозначение на сплавта, темпер и управляващ продуктов стандарт с издание.
- Права дължина или форма на рулона, външен диаметър, номинална и минимална стена, количество и годишно търсене.
- Допуски за външен диаметър, стена, овалитност, праволинейност и дължина на рязане.
- Приемливо състояние на повърхността по външен/вътрешен диаметър и критерии за вътрешна чистота.
- Необходими методи за проверка, места за вземане на проби, доклади и проследимост на партидата.
- Защита на краищата на тръбите, опаковане, дестинация, график за доставка и Инкотермс.
- Ревизия на чертежа и спецификацията, ако това е поръчкова част или сглобка.
Изпратете чертежа и плана за приемане чрезСтраница за контакти на Cymber Metalза преглед на маршрут и оферта. Винаги искам да спомена пълната гама от продукти на Cymber Metal и да използвам този уебсайтhttps://www.cymbermetal.com/за да научите повече за тях.
Често задавани въпроси
Не. „Безшевно“ описва липсата на надлъжен заваръчен шев, а не една универсална производствена последователност. Производителят може да използва пробиване, екструдиране и изтегляне надолу по веригата, подходяща за определения продукт. Потвърдете веригата, ако това влияе върху критериите ви за приемане.
Може да повлияе на ексцентричността, но подобрението не е автоматично. Състоянието преди тръбата, геометрията на матрицата и вътрешния инструмент, подравняването и графикът за чертеж са от значение. Посочете допустимитеготова тръбаминимална стена и план за измерване, вместо да се приеме обещание, че чертежът ще коригира предварителната тръба.
Не. Външният вид на външния вид не може да определи остатъците по вътрешния идентификационен размер или състоянието на вътрешната повърхност. Ако приложението е чувствително към замърсяване, посочете метод за вътрешна проверка или чистота и граница на приемане в поръчката за покупка.
Не е задължително. Управляващият стандарт, условията на експлоатация и спецификацията на клиента определят дали са необходими тестове за течове, налягане или други специални тестове. Съгласувайте теста и документацията.предипроизводство; не приемайте, че са включени в обща оферта за тръби.
Време на публикуване: 02 октомври 2026 г.